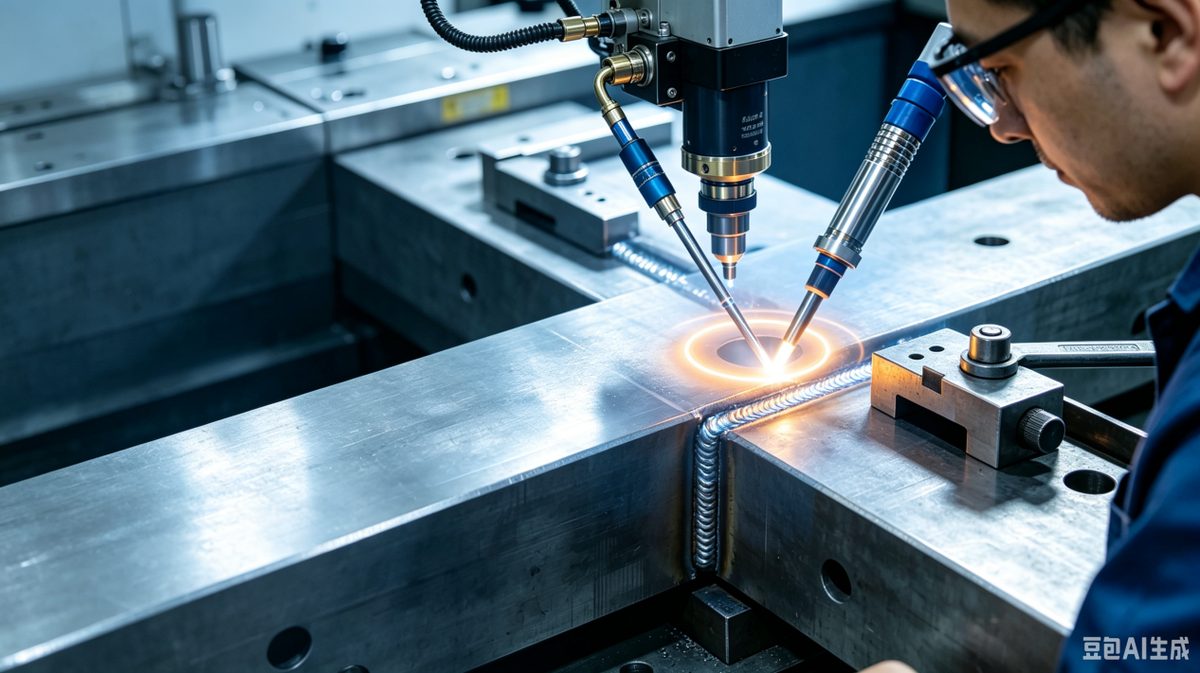
大间隙工件激光补焊时,很多调试人员单纯提高激光功率,试图熔合缝隙,结果容易出现烧穿、晶粒粗大、裂纹增多。
大间隙工件激光补焊时,很多调试人员单纯提高激光功率,试图熔合缝隙,结果容易出现烧穿、晶粒粗大、裂纹增多。间隙过大,熔池难以稳定留存,单纯提升功率只会增大热输入,扩大热影响区,加剧工件变形,无法解决间隙带来的成型难题。
大间隙补焊需要搭配填充焊材,优化焊接扫描路径,采用摆动焊接工艺,配合合理的保护气方案,控制熔池形态。多维度协同调整工艺,保证焊缝熔合充分,降低裂纹风险,只依靠调高激光功率无法实现稳定的补焊效果。
参考权威焊接网站:中国焊接协会官网(http://www.cwa.com.cn)
苏州顺邈特自动化科技有限公司
全国服务热线:400-958-9779
张先生:13584840558(微信同号)
黄先生:15895584256(微信同号)
官网:www.shunmiaote.com
邮箱:Szsmt@shunmiaote.com
地址:江苏省苏州市相城区爱格豪路88号21幢
扫码关注我们
微信搜一搜「顺邈特」进入小程序,扫码关注公众号获取技术资料。
微信小程序
微信公众号
