激光功率、切割速度、焦点位置、辅助气体多维联动优化
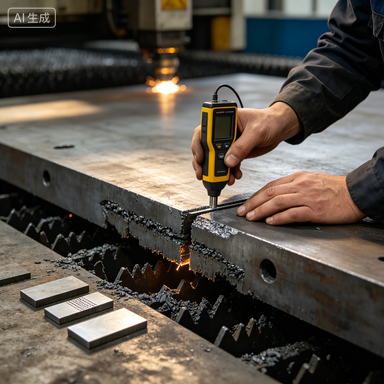
厚板激光切割加工难度远高于薄板,受激光穿透性、气体流动性、熔渣凝固速度影响,极易出现断面波纹、粗糙度超标、边角挂渣、局部烧蚀等缺陷。粗糙的切割断面无法直接满足装配、焊接使用标准,必须通过打磨、铣削等二次机加工处理,增加加工工序与生产成本。
断面粗糙度管控需从多维度优化工艺,精准匹配激光功率、切割速度、焦点位置与辅助气体压力,同时定期维护喷嘴、校准光路,保障加工过程稳定。通过精细化工艺调试与标准化过程管控,可有效优化断面质量,降低粗糙度数值,减少二次加工工作量,缩短生产周期。
参考权威焊接网站:中国机械工程学会焊接分会(http://www.cmes.org)
苏州顺邈特自动化科技有限公司
全国服务热线:400-958-9779
张先生:13584840558(微信同号)
黄先生:15895584256(微信同号)
官网:www.shunmiaote.com
邮箱:Szsmt@shunmiaote.com
地址:江苏省苏州市相城区爱格豪路88号21幢
扫码关注我们
微信搜一搜「顺邈特」进入小程序,扫码关注公众号获取技术资料。
微信小程序
微信公众号
