焊前去除焊接区渗氮层、优化热输入与保护气,焊后金相与力学验证工艺
金属基材经渗氮处理后,表面硬度显著提升,但表层生成的氮化物在激光高温熔蚀下极易分解,焊接过程中容易产生气孔、脆性裂纹、组织脆化等缺陷。常规激光焊接参数无法适配渗氮基材,盲目加工会直接导致焊缝力学性能失效。
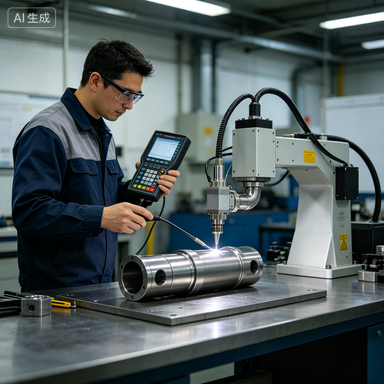
工艺调试前需精准检测渗氮层厚度,优先打磨去除焊接区域表层渗氮层,规避脆化缺陷。优化激光热输入参数,搭配高纯保护气稳定熔池环境,控制熔池冷却速度。焊后通过金相、力学检测验证焊缝质量,迭代固化适配渗氮基材的专属焊接工艺。
参考权威焊接网站:全国焊接标准化技术委员会(https://www.sac.gov.cn)
苏州顺邈特自动化科技有限公司
全国服务热线:400-958-9779
张先生:13584840558(微信同号)
黄先生:15895584256(微信同号)
官网:www.shunmiaote.com
邮箱:Szsmt@shunmiaote.com
地址:江苏省苏州市相城区爱格豪路88号21幢
扫码关注我们
微信搜一搜「顺邈特」进入小程序,扫码关注公众号获取技术资料。
微信小程序
微信公众号
