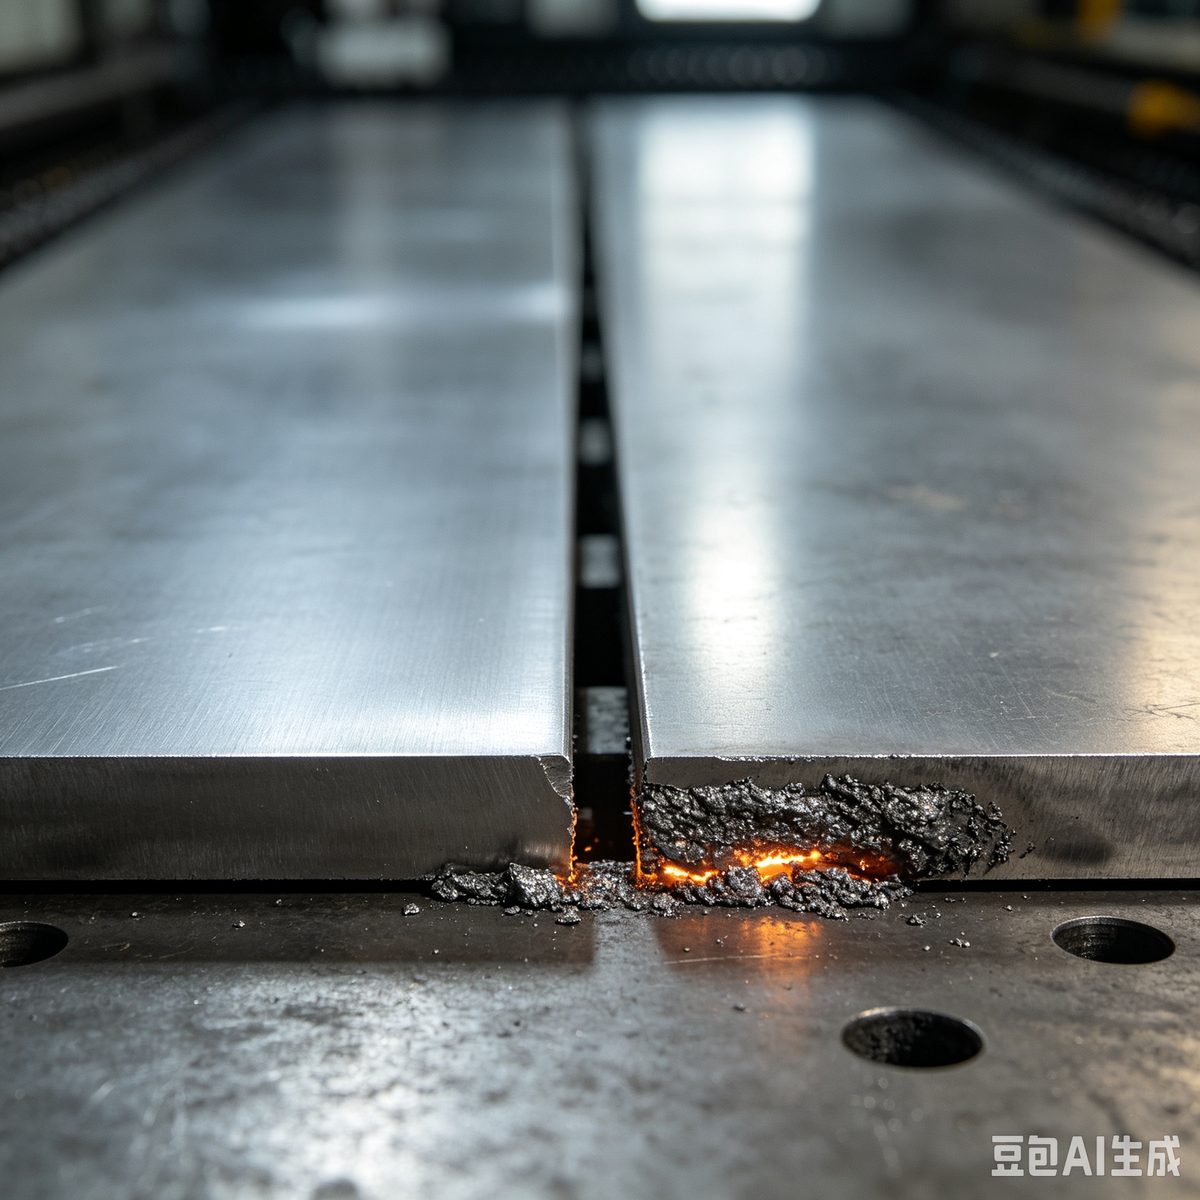
很多企业调试激光切割时只调整焦点参数,但厚板切割依旧挂渣严重,断面粗糙。
很多企业调试激光切割时只调整焦点参数,但厚板切割依旧挂渣严重,断面粗糙。除焦点位置外,喷嘴磨损、辅助气体压力与纯度、板材内部杂质、切割速度匹配度,都会直接影响熔渣排出效果,造成切口底部残留熔渣。
需要定期检查喷嘴同心度与磨损情况,匹配板材厚度选择合适气压与气体种类,优化切割速度。多维度协同调试,改善熔渣排出效果,减少工件挂渣,降低后续人工打磨成本,稳定切割断面质量。
参考权威焊接网站:中国焊接协会官网(http://www.cwa.com.cn)
苏州顺邈特自动化科技有限公司
全国服务热线:400-958-9779
张先生:13584840558(微信同号)
黄先生:15895584256(微信同号)
官网:www.shunmiaote.com
邮箱:Szsmt@shunmiaote.com
地址:江苏省苏州市相城区爱格豪路88号21幢
扫码关注我们
微信搜一搜「顺邈特」进入小程序,扫码关注公众号获取技术资料。
微信小程序
微信公众号
