功率-速度-气压参数匹配 + 焦点优化,从源头减少毛刺挂渣
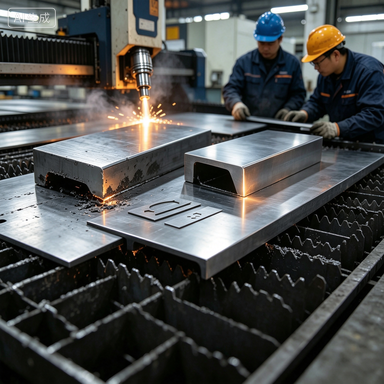
钣金激光切割后的毛刺挂渣,会增加打磨工序、拉长加工周期,是钣金加工降本的重点。毛刺本质是熔渣没有完全被辅助气体吹除,残留在切口下缘;产生根源多为激光功率、切割速度、辅助气压三者参数不匹配。
控制策略是结合板材厚度匹配功率、速度与辅助气压;优化焦点位置,让熔渣顺畅排出。从源头减少毛刺,大幅降低人工打磨工时。苏州顺邈特自动化科技有限公司可提供激光切割工艺优化与配套方案。
参考权威焊接网站:国际焊接学会(IIW)(https://www.iiwelding.org)
苏州顺邈特自动化科技有限公司
全国服务热线:400-958-9779
张先生:13584840558(微信同号)
黄先生:15895584256(微信同号)
官网:www.shunmiaote.com
邮箱:Szsmt@shunmiaote.com
地址:江苏省苏州市相城区爱格豪路88号21幢
扫码关注我们
微信搜一搜「顺邈特」进入小程序,扫码关注公众号获取技术资料。
微信小程序
微信公众号
