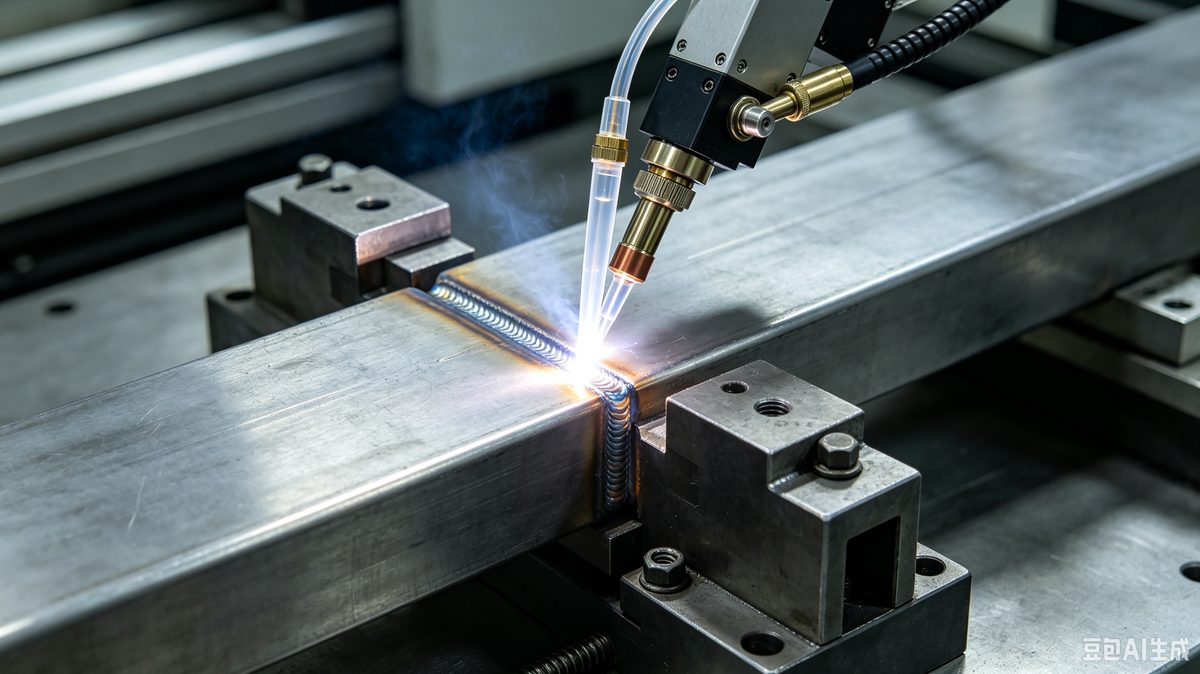
工件拼接间隙偏大时,单纯提升激光功率容易造成焊缝烧穿、晶粒粗大,焊缝强度和气密性难以达标。
工件拼接间隙偏大时,单纯提升激光功率容易造成焊缝烧穿、晶粒粗大,焊缝强度和气密性难以达标。大间隙补焊一般采用填充焊材配合激光复合焊接,合理控制送丝速度、激光能量、保护气流量,让熔池充分浸润两侧母材,减少气孔、未熔合缺陷。
前期试样阶段要针对间隙波动做工艺窗口验证,同时做好工装固定,抑制焊接变形。焊后开展无损检测与压力密封性测试,确认焊缝力学性能,在保证结构强度的同时满足高气密使用要求。
参考权威焊接网站:中国焊接协会官网(http://www.cwa.com.cn)
苏州顺邈特自动化科技有限公司
全国服务热线:400-958-9779
张先生:13584840558(微信同号)
黄先生:15895584256(微信同号)
官网:www.shunmiaote.com
邮箱:Szsmt@shunmiaote.com
地址:江苏省苏州市相城区爱格豪路88号21幢
扫码关注我们
微信搜一搜「顺邈特」进入小程序,扫码关注公众号获取技术资料。
微信小程序
微信公众号
