压铸金属壳体在成型阶段极易产生内部气孔、缩孔缺陷,直接报废会造成较高成本损耗。
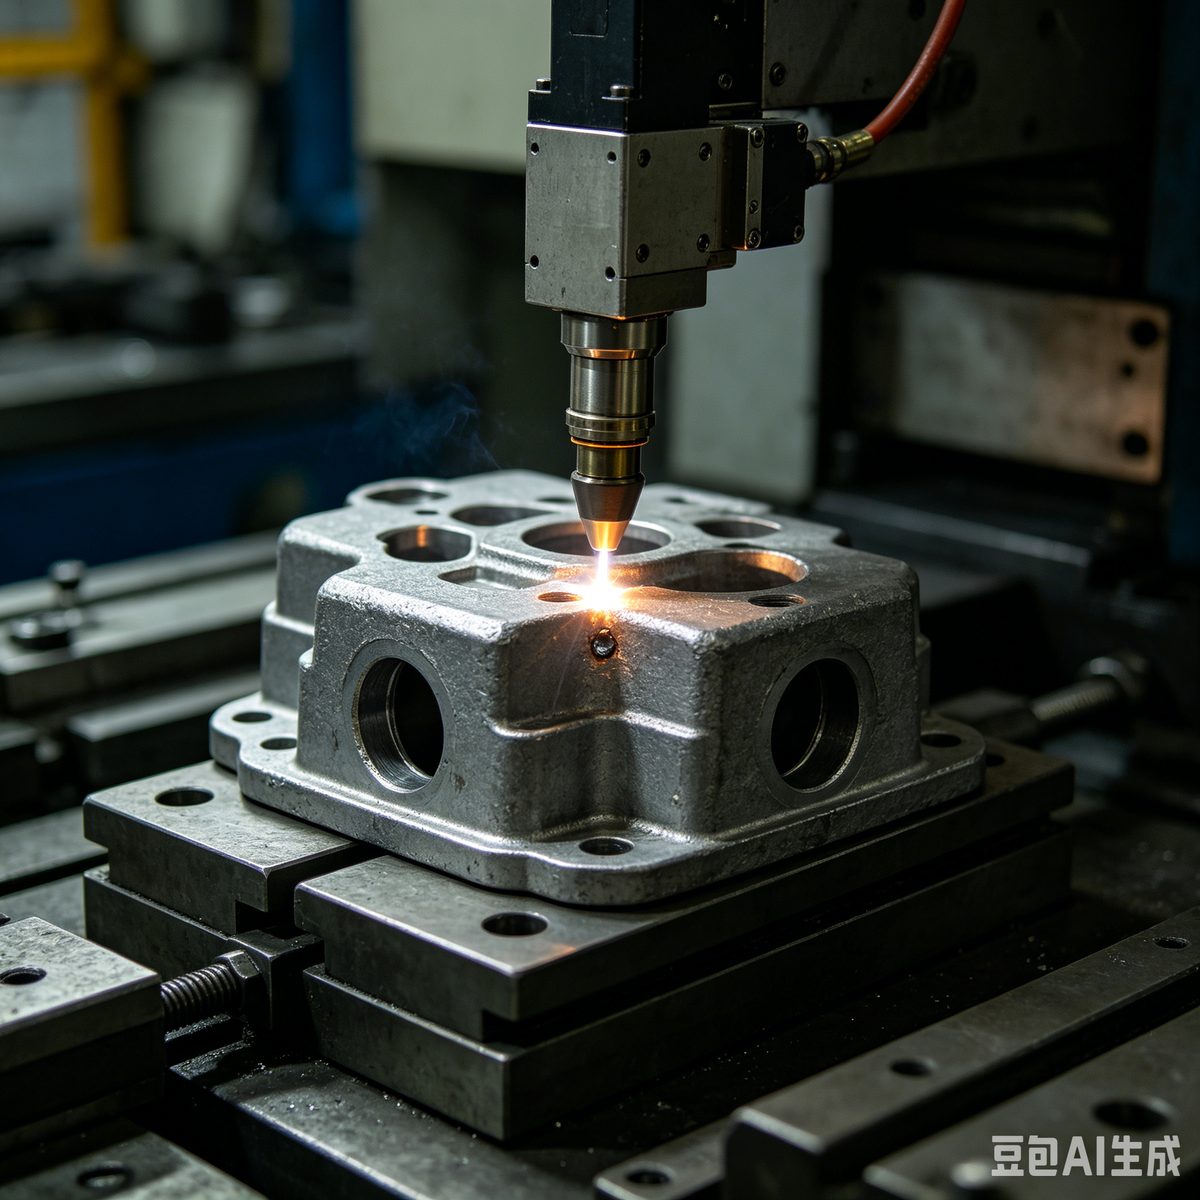
压铸金属壳体在成型阶段极易产生内部气孔、缩孔缺陷,直接报废会造成较高成本损耗。激光补焊凭借低热输入、局部熔覆的优势,成为压铸壳体缺陷修复的优选工艺。补焊前需要打磨缺陷区域,清理表面油污、氧化皮,精准定位气孔边界,控制激光能量范围,避免大面积热影响。
补焊过程中要控制单层熔覆厚度,防止产生新气孔或裂纹,焊后需开展渗透检测确认修复效果。压铸材料成分复杂,容易存在杂质,需要提前做试样调试,匹配专属工艺参数,保证补焊区域强度与母材保持一致,满足壳体装配使用要求。
参考权威焊接网站:中国焊接协会官网(http://www.cwa.com.cn)
苏州顺邈特自动化科技有限公司
全国服务热线:400-958-9779
张先生:13584840558(微信同号)
黄先生:15895584256(微信同号)
官网:www.shunmiaote.com
邮箱:Szsmt@shunmiaote.com
地址:江苏省苏州市相城区爱格豪路88号21幢
扫码关注我们
微信搜一搜「顺邈特」进入小程序,扫码关注公众号获取技术资料。
微信小程序
微信公众号
