控制激光能量密度、热输入与镀层预处理,减少气孔飞溅等镀层气化缺陷
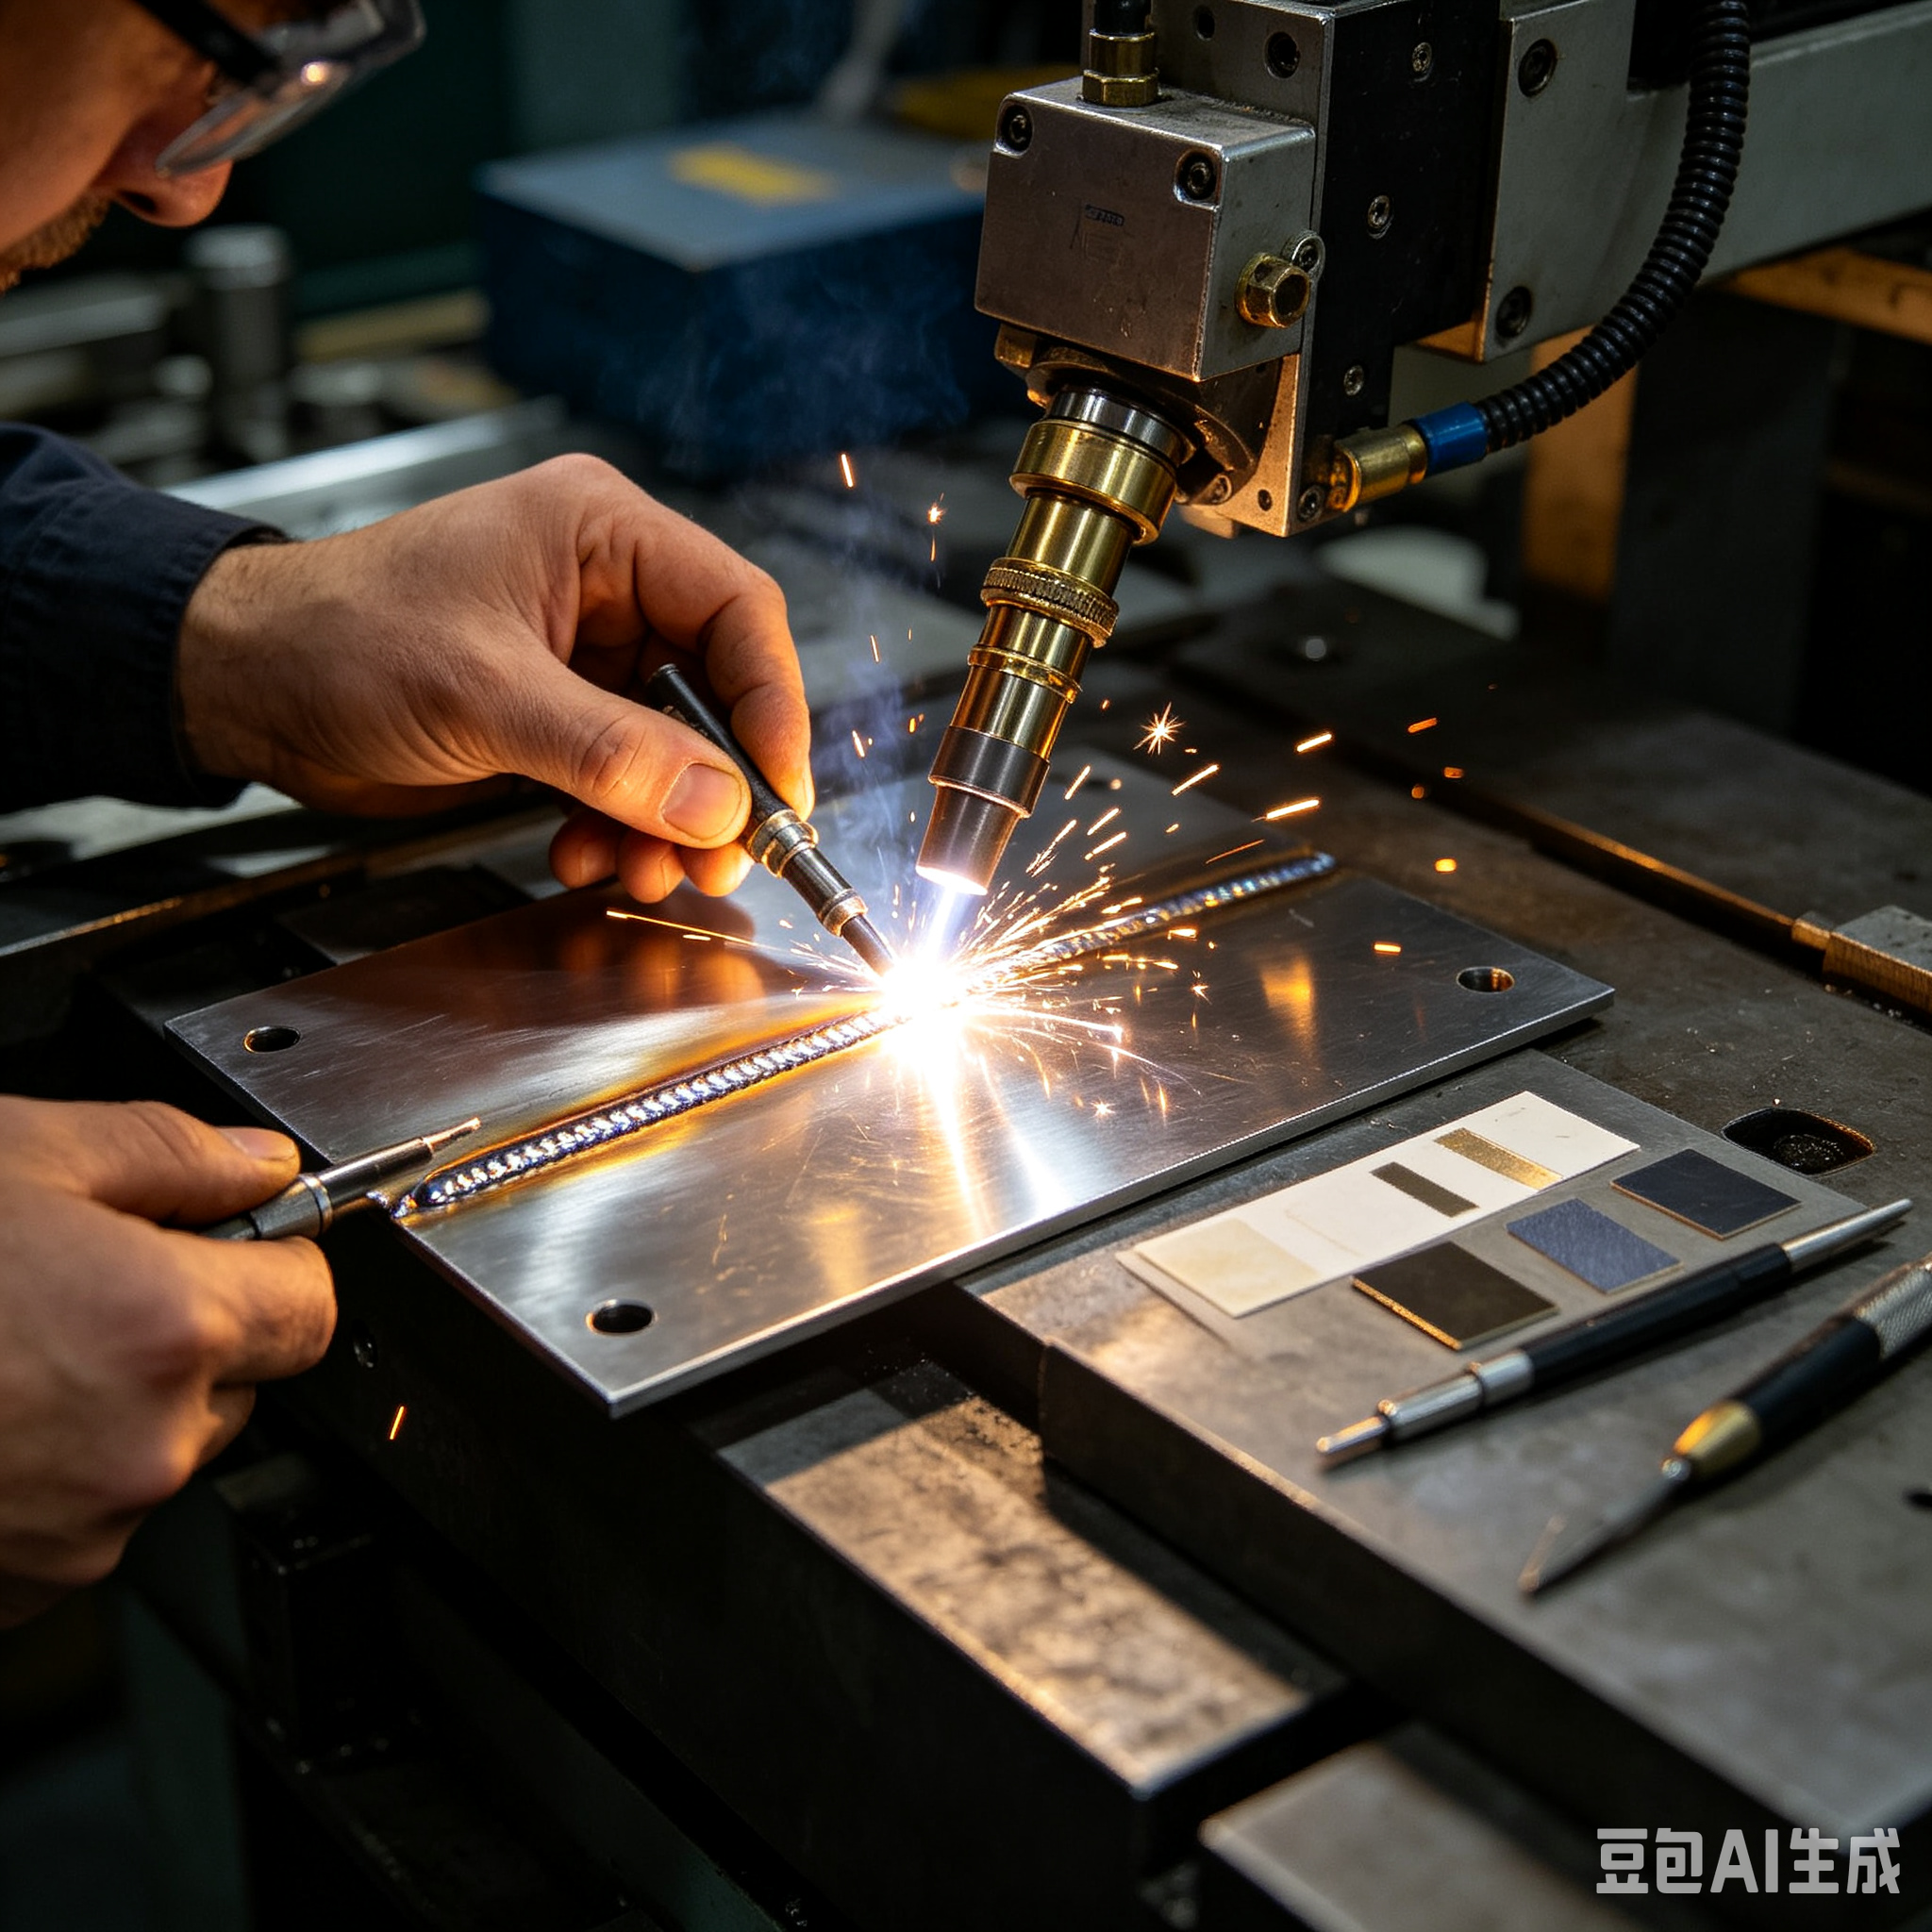
金属镀层工件激光焊接时,镀层在高温下容易快速气化,产生气孔、飞溅、焊缝表面不平等缺陷,尤其镀锌板、镀镍层和其他功能镀层工件更明显。镀层气化不仅影响焊缝外观,还可能降低接头气密性和力学性能。
预防镀层气化缺陷,需要控制激光能量密度和热输入,优化焊接速度、焦点位置和保护气体方式。必要时可调整接头结构、增加镀层预处理工序,减少焊接过程中的剧烈气化。
参考权威焊接网站:全国焊接标准化技术委员会(https://www.sac.gov.cn)
苏州顺邈特自动化科技有限公司
全国服务热线:400-958-9779
张先生:13584840558(微信同号)
黄先生:15895584256(微信同号)
官网:www.shunmiaote.com
邮箱:Szsmt@shunmiaote.com
地址:江苏省苏州市相城区爱格豪路88号21幢
扫码关注我们
微信搜一搜「顺邈特」进入小程序,扫码关注公众号获取技术资料。
微信小程序
微信公众号
